설비가 멈춘 이유를 알기 어렵습니다.
가동 신호만 수집하면 공구 교체·자재 대기·고장을 구분할 수 없어 현장 확인이 필요합니다.
가공 후 조립·검사를 수행하는 부품공장을 가정했습니다. 설비 카운트와 작업지시를 연결하고, 비가동 사유와 검사 결과를 함께 관리하는 적용 예시입니다.
수행 업무 살펴보기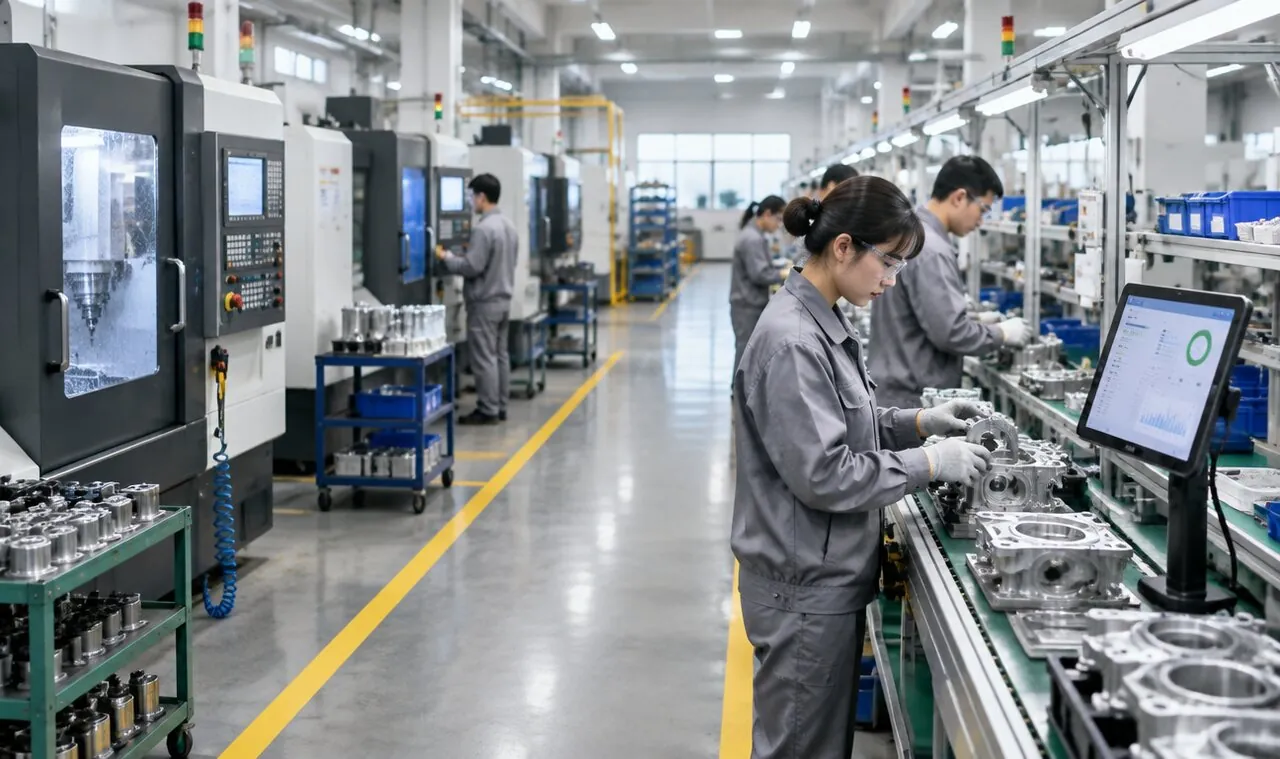
이 페이지는 가상 공장·품목·수량으로 설계한 적용 시나리오입니다. 실제 고객사의 구축 실적이나 달성 성과를 의미하지 않습니다.
아래 시나리오는 이해를 돕기 위한 가상 예시입니다. 실제 현장에 적용한 구성은 구축사례에서 확인하세요.
| 구분 | 시나리오 설정 |
|---|---|
| 생산품 | 브래킷 어셈블리 A |
| 적용 라인 | 가공·조립 3라인 |
| 작업지시 / 제품 LOT | WO-P-1010-03 / FG-P-1010-C |
| 입력·수집 방식 | 작업자 입력·바코드 스캔·연동 가능한 설비 데이터 수집 병행 |
| 적용 순서 | 기준정보 정리 → 작업·LOT 기록 → 검사·출하 연결 → 지표 확인 |
가동 신호만 수집하면 공구 교체·자재 대기·고장을 구분할 수 없어 현장 확인이 필요합니다.
품목 변경 시점과 시험 가공 수량을 구분해야 설비 카운트를 작업지시별 실적으로 사용할 수 있습니다.
최초 생산수량과 재검사 수량을 단순 합산하면 생산실적과 불량률이 실제와 달라질 수 있습니다.
설비·품목·계획수량 지정
가동신호·생산 카운트 수집
투입 부품과 조립수량 기록
판정과 재처리 이력 구분
실적·정지시간·사유 조회
| 담당 | 수행 업무 | 기록 예시 | 처리 기준 |
|---|---|---|---|
| 생산 관리자 | 작업지시를 설비에 배정 | WO-P-1010-03 / MC-03 | 계획 1,200개·작업 시작 시점 지정 |
| 설비 수집장치 | 가동신호와 카운트 취득 | 총 생산 1,000개 / 정지 30분 | 카운트 초기화·중복 여부 확인 |
| 조립 작업자 | 가공품과 구성 부품 투입 | FG-P-1010-C / 조립실적 | 공정 간 이동수량 대조 |
| 검사 담당 | 최초 판정과 재검사 기록 | 양품 980 / 최초 불량 20 | 재작업 실적은 신규 생산과 구분 |
| 현장 관리자 | 정지 사유와 실적 확인 | 공구 교체 20분 / 자재 대기 10분 | 계획시간 480분 중 가동 450분 |
생산 카운트 / 상태신호 / 작업자 기록
설비 인터페이스 / 바코드·현장 단말기
작업지시·품목·LOT 기준으로 저장
실적 / 검사상태 / 추적 / 현황
| 데이터 경로 | 연결할 정보 | 설계 시 확인할 사항 |
|---|---|---|
| 설비 → 수집장치 → MES | 카운트·가동신호 등 설비가 제공하는 값 | 통신방식, 제공 데이터, 수집주기, 누적값 초기화 |
| 작업자 → 현장 단말기 → MES | 작업 선택·투입 LOT·불량·정지사유 | 입력 권한, 스캔 장치, 정정 절차 |
| MES → 관리자 화면 | 작업별 실적·검사 결과·재고·이력 | 집계 기준, 갱신시각, 미입력·통신 중단 표시 |
현재 사용하는 양식과 공정별 담당 업무를 조사하고 중복 입력과 누락이 발생하는 지점을 정리합니다.
품목·공정·LOT·검사 기준을 정하고 데이터의 생성 시점과 관리 담당자를 구분합니다.
적용할 기능과 설비 연동 범위를 협의하고 테스트, 사용자 교육과 운영 인수사항을 정리합니다.
수집 중단 시간과 마지막 수신 시점을 표시합니다. 설비의 누적 카운트 또는 로컬 저장 지원 여부에 따라 복구 방식을 정하고, 복구할 수 없는 구간은 담당자 확인 후 보완합니다.
기존 작업을 종료하고 카운트 기준점을 저장한 뒤 새 작업을 시작합니다. 작업지시 없이 수집된 수량은 미배정 데이터로 구분해 확인하도록 합니다.
원 생산 LOT와 재작업 이력을 연결하고 최초 불량률과 재작업 후 최종 합격률을 구분합니다. 재검사 수량을 신규 생산수량에 더하지 않습니다.
| 업무 | 적용 전의 상황 | 시스템 적용 후 처리 방식 |
|---|---|---|
| 설비 상태 | 현장 순회로 가동 여부 파악 | 설비별 상태와 마지막 수신시각 표시 |
| 정지 분석 | 일지에 총 정지시간만 기록 | 정지 구간별 사유와 지속시간 확인 |
| 실적 집계 | 설비 카운트를 일 단위로 수기 합산 | 작업 시작·종료 기준으로 지시별 집계 |
아래 수치는 계산 방법을 보여주는 가상 예시입니다. 개선율이나 도입 효과를 주장하는 자료가 아닙니다.
| 지표 | 계산·측정 방법 | 시나리오 계산 예시 |
|---|---|---|
| 계획 달성률 | 생산수량 ÷ 계획수량 × 100 | 1,000 ÷ 1,200 × 100 ≈ 83.3% |
| 최초 불량률 | 최초 불량수량 ÷ 생산수량 × 100 | 20 ÷ 1,000 × 100 = 2.0% |
| 시간 가동률 | 가동시간 ÷ 계획 가동시간 × 100 | 450 ÷ 480 × 100 ≈ 93.8% |
| 비가동 구성 | 사유별 정지시간 합계 | 공구 교체 20분 + 자재 대기 10분 |
품목 목록, 공정 순서, 생산 단위, 작업지시서와 일일 실적표를 준비합니다.
설비별 통신 지원 여부, 설치 위치, 네트워크, 작업자의 입력 동선을 확인합니다.
품목별 검사기준, 불량 분류, 보류·재검사·출하 승인 기준을 정리합니다.